- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hogyan javítja az integrált kovácsolás, öntés és CNC megmunkálás az egyedi fém alkatrészek költséghatékonyságát
NINGBO, KÍNA – 2026. november 13– Mivel Észak-Amerikában és Európában az ipari gyártókra egyre nagyobb nyomás nehezedik, hogy a gyártási költségeket a szigorú alkatrészspecifikációk betartása mellett szabályozzák, a gyártási folyamat kiválasztása a tervezés és az ellátási lánc tervezésének fontos részévé vált.
Összetett fémalkatrészek esetében nem mindig az egyetlen gyártási folyamatra hagyatkozni a leggazdaságosabb megoldás. A tömör alapanyagból történő közvetlen CNC megmunkálás jelentős tervezési rugalmasságot biztosíthat, de jelentős anyagleválasztást és hosszabb megmunkálási ciklusokat is eredményezhet. A kovácsolással és öntéssel viszont a végső alkatrész geometriájához közelebb álló formák állíthatók elő, így csökken a későbbi megmunkálás során eltávolítandó anyag mennyisége.
Felismerve ennek a gyártási kapcsolatnak a fontosságát,Ningbo Youlin Trading Co., Ltd.a közel háló alakú alakítási folyamatok koordinálására összpontosít, beleértve a zárt szerszámos kovácsolást és a precíziós öntést,CNC precíziós megmunkálásés minőségellenőrzés.
Ez a kombinált megközelítés alternatív gyártási útvonalat kínál az egyedi ipari alkatrészek számára, segítve a mérnöki csapatokat az anyagfelhasználás, a megmunkálási követelmények, a gyártási hatékonyság és az általános gyártási költségek értékelésében.
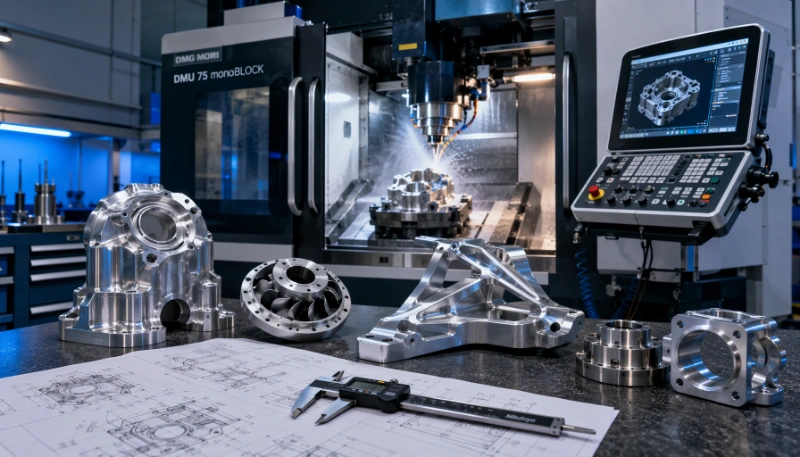
Miért fontos a gyártási folyamatok integrációja az egyedi fém alkatrészek esetében?
A precíziós fémalkatrészek gyártása gyakran több szakaszból áll, a nyersanyag-előkészítéstől és a kezdeti formázástól a megmunkálásig, a felületkezelésig és a végső ellenőrzésig.
Ha minden szakaszt egymástól függetlenül kezelnek, a beszállítók közötti koordináció bonyolulttá válhat. A műszaki rajzok értelmezése, a megmunkálási ráhagyások, a méretreferenciák, az anyagdokumentáció és a gyártási ütemtervek gyártólétesítményekenként eltérőek lehetnek.
Ezek a különbségek további kommunikációs követelményeket teremthetnek, és megnehezíthetik a minőség ellenőrzését a teljes gyártási folyamat során.
Például egy hidraulikus szeleptesthez szükség lehet egy kezdeti kovácsolt vagy öntött nyersdarabra, amelyet a belső járatok, menetes csatlakozók, tömítőfelületek és rögzítési felületek CNC-megmunkálása követ. Ha a nyersdarabot nem a későbbi megmunkálási műveletek figyelembevételével tervezték, a túlzott anyagleválasztás vagy az elégtelen megmunkálási ráhagyás befolyásolhatja a gyártás hatékonyságát.
Az integrált gyártási stratégia a tervezési folyamat korábbi szakaszában foglalkozik ezekkel a szempontokkal. Az alakítási és megmunkálási követelmények együttes értékelésével a gyártók megfelelőbb gyártási sorrendet állíthatnak fel, és csökkenthetik a szükségtelen műveleteket.
A Ningbo Youlin Trading Co., Ltd. számára ez a koordináció fontos része az egyedi OEM és ODM fémalkatrész-projektek támogatásának.
1. Near-Net-Shape Forming: A megfelelő alkatrészgeometria kialakítása
A közel háló alakú gyártás olyan gyártási módszereket jelent, amelyek a másodlagos megmunkálás előtt egy alkatrészt hoznak létre a tervezett végső geometriához közel. A cél a szükségtelen anyageltávolítás csökkentése, miközben elegendő ráhagyás marad a méretezéshez.
Kovácsolásés az öntés két általánosan használt megközelítés, bár alkalmasságuk az alkatrész szerkezetétől, az anyagtulajdonságoktól és a gyártási követelményektől függ.
Zárt szerszámos kovácsolás teherhordó alkatrészekhez
A zárt szerszámos kovácsolás formázott szerszámokat használ felmelegített vagy más módon előkészített fém kialakítására szabályozott nyomáson. Az eljárással viszonylag összetett külső profilú alkatrészeket lehet előállítani, miközben elősegíti a kedvező anyagszemcse-áramlás kialakítását.
Az ismétlődő mechanikai terhelésekkel, ütésekkel vagy vibrációval járó alkalmazásoknál a kovácsolás előnyöket kínálhat a mechanikai szilárdság és a kifáradás tekintetében bizonyos alternatív gyártási módszerekhez képest.
Az egyedi kovácsolási projektekben általánosan használt anyagok a következők:
- Szénacélok és ötvözött acélok szerkezeti és mechanikai alkatrészekhez.
- Rozsdamentes acélminőségek korrózióálló alkalmazásokhoz.
- Alumíniumötvözetek súlyérzékeny alkatrészekhez.
- Sárgaréz és egyéb rézötvözetek kiválasztott mechanikai és folyadékszabályozási alkalmazásokhoz.
A tipikus kovácsolt alkatrészek közé tartoznak a hidraulikus szerelvények, az autóipari összeköttetések, a mechanikus csatlakozók, a nehéz berendezések alkatrészei és az ipari rögzítőelemek.
A kezdeti formázási szakasz után a CNC megmunkálás használható a kritikus méretek, menetes csatlakozások, csapágyfelületek és szerelési interfészek befejezésére.
A kovácsolás és megmunkálás kombinációja lehetővé teszi a kezdeti anyagszerkezet és a végső méretigények kielégítését különböző, de egymást kiegészítő folyamatokon keresztül.
Befektetési öntés összetett alkatrészgeometriákhoz
A befektetési öntvény, más néven viaszos öntvény, olyan bonyolult formájú, részletes külső jellemzőkkel és geometriájú alkatrészekhez alkalmas, amelyek szilárd alapanyagból történő gyártás esetén komoly megmunkálást igényelhetnek.
A folyamat során viaszmintázatot hoznak létre, kerámiahéjat alakítanak ki körülötte, eltávolítják a viaszt, és olvadt fémet öntenek a keletkező üregbe.
Általában rozsdamentes acél és egyéb ötvözet alkatrészekhez használják, ahol összetett geometriai és anyagkövetelményeket együtt kell figyelembe venni.
Beruházásöntvénycsökkentheti a kiterjedt anyageltávolítás szükségességét, bár a kritikus méretek és a funkcionális felületek továbbra is CNC-simítást igényelhetnek.
Az alkalmazások közé tartoznak az ipari szelepalkatrészek, szivattyúalkatrészek, hajó hardverek, mechanikus házak és egyéb egyedi fém alkatrészek.
Nagynyomású présöntés alumínium és cink alkatrészekhez
A nagynyomású présöntés egy másik lehetőség viszonylag összetett formájú és megismételhető méretű alkatrészek gyártásához.
Az olvadt alumíniumot vagy cinkötvözetet nyomás alatt fecskendezik be egy fémszerszámba, lehetővé téve részletes jellemzőkkel és viszonylag vékony falszakaszokkal rendelkező alkatrészek gyártását.
Ez az eljárás különösen alkalmas ismételt gyártási mennyiséget igénylő alkalmazásokhoz, mint például a berendezésházak, konzolok, burkolatok és kiválasztott mechanikai alkatrészek.
A tervezéstől és a kívánt méretpontosságtól függően másodlagos megmunkálásra lehet szükség a menetes furatok, precíziós rögzítési felületek és egyéb funkcionális jellemzők esetében.
A présöntvény kiválasztásánál olyan tényezőket is figyelembe kell venni, mint a szerszámberuházás, a várható gyártási mennyiség, a falvastagság és a lehetséges öntési hibák.
2. CNC precíziós megmunkálás: funkcionális pontosság elérése
MígkovácsolásAz öntvény és az öntés határozza meg az alkatrész alapgeometriáját, a CNC megmunkálás gyakran felelős az összeszereléshez és működéshez szükséges kritikus méretek előállításáért.
Ez a megkülönböztetés különösen fontos a precíziós furatokkal, menetes csatlakozásokkal, tömítőfelületekkel, csapágyfuratokkal és többszörös szerelési referenciákkal rendelkező ipari alkatrészek esetében.
Többtengelyes CNC esztergálás és marás
A Ningbo Youlin Trading Co., Ltd. támogatja az egyedi CNC esztergálási és marási követelményeket számos fémanyaghoz, beleértve a rozsdamentes acélt, sárgarézt, rézötvözeteket, szénacélt, ötvözött acélt és alumíniumot.
Az alkatrészek geometriájától és a gyártási követelményektől függően a megmunkálási műveletek a következőket foglalhatják magukban:
- CNC esztergálás hengeres alkatrészekhez, tengelyekhez és menetes elemekhez.
- CNC marás sík felületekhez, hornyokhoz, zsebekhez és összetett profilokhoz.
- Többtengelyes megmunkálás különböző irányokból történő megmunkálást igénylő alkatrészekhez.
- Precíziós fúrás, menetfúrás funkcionális furatokhoz és belső csatlakozásokhoz.
Például egy kovácsolt hidraulikus alkatrész CNC-megmunkálást igényelhet a rögzítési felületek, a belső portok, a menetes csatlakozások és a tömítőhornyok befejezéséhez. A kezdeti kovácsolási eljárás kialakítja a fő szerkezeti formát, míg a megmunkálás hozza létre a beépítéshez és az üzemeltetéshez szükséges jellemzőket.
GD&T és megmunkálási nullapont-szabályozás
A geometriai méretezés és tolerancia (GD&T) fontos szerepet játszik a több funkcionális felülettel rendelkező alkatrészek gyártásában.
A rajz nemcsak egyedi méreteket, hanem helyzettűréseket, koncentrikussággal kapcsolatos követelményeket, merőlegességet, síkságot és egyéb geometriai összefüggéseket is megadhat.
A megfelelő megmunkálási nullapontok létrehozása segít fenntartani a méretkapcsolatokat a különböző jellemzők között, és csökkenti a több beállításnál felhalmozódó pozicionálási hibák kockázatát.
A több megmunkálási műveletet igénylő komponensek esetében a rögzítés tervezését és a nullapont kiválasztását ezért a mérnöki felülvizsgálat során kell figyelembe venni, nem pedig külön gyártási döntésként kezelni.
A végső megmunkálási tűrés az anyagjellemzőktől, az alkatrészek geometriájától, a berendezés képességétől és az ellenőrzési követelményektől függ.
3. Tervezés a gyárthatóság érdekében: Az alakítás és a megmunkálás összekapcsolása a tervezési szakaszban
A gyárthatósági tervezés (DFM) segít azonosítani a lehetséges gyártási nehézségeket, mielőtt a szerszámokat és a gyártási erőforrásokat lekötné.
Az alakítást és a megmunkálást egyaránt magában foglaló alkatrészek esetében a műszaki értékelésnek figyelembe kell vennie az egyes folyamatok követelményeit, nem pedig csak a kezdeti nyersdarabot vagy a kész geometriát optimalizálni.
A fontos szempontok közé tartozik:
Kovácsolás és öntés geometria
A húzószögek, az elválasztási vonalak, a falvastagság, a saroksugár és a szerkezeti átmenetek befolyásolják az alakíthatóságot. A megfelelő tervezési kiigazítások javíthatják az anyagáramlást, egyszerűsíthetik a szerszám felépítését és csökkenthetik a lehetséges gyártási hibákat.
Megmunkálási juttatások
A kezdeti nyersdarabnak elegendő anyagot kell biztosítania a későbbi megmunkáláshoz anélkül, hogy szükségtelenül nagy ráhagyás keletkezne. Ez segít egyensúlyban tartani a formázási követelményeket a megmunkálási idővel és az anyagfelhasználással.
Megmunkálási nullpont kiválasztása
A gyakorlati megmunkálási nullapontok megállapításához a funkcionális felületeket és a referenciajellemzőket együtt kell értékelni. A megfelelő nullapont-stratégia segít megőrizni a több művelet közötti konzisztenciát.
Összetevők konszolidációja
Egyes szerelvények több külön gyártott és hegesztett alkatrészből állnak. A szerkezeti követelményektől és a gyártási megvalósíthatóságtól függően egy integrált kovácsolt vagy öntött alkatrész csökkentheti az egyes alkatrészek számát és a kapcsolódó összeszerelési műveleteket.
Az alkatrészek konszolidációját azonban mindig értékelni kell a szerszámköltségek, a megmunkálás bonyolultsága, a karbantartási követelmények és a végső összeállítás funkcionális követelményei alapján.
Prototípus fejlesztés és első cikkvizsgálat
A prototípusgyártás lehetőséget ad annak ellenőrzésére, hogy a kiválasztott gyártási mód megfelelő-e, mielőtt nagyobb gyártási mennyiségre lépnénk.
A kezdeti minták a méretpontosság, az anyagjellemzők, az összeszerelési illeszkedés és az alkalmazás-specifikus teljesítmény szempontjából értékelhetők.
Az első cikkvizsgálat (FAI) a kritikus méretek dokumentálására és a gyártott alkatrész és a jóváhagyott műszaki rajz összehasonlítására is használható.
Ez a folyamat segít azonosítani a szerszámok, a megmunkálási ráhagyások, a rögzítések és az ellenőrzési eljárások szükséges módosításait az ismételt gyártás megkezdése előtt.
4. Minőségellenőrzés: a nyersanyagtól a kész alkatrészekig
A különböző gyártási folyamatok kombinálásakor a minőségirányításnak figyelembe kell vennie az egyes gyártási szakaszokhoz kapcsolódó jellemzőket és lehetséges hibákat.
A méretpontosan megmunkált alkatrésznek továbbra is lehetnek anyag- vagy formázási problémái, ha a kezdeti nyersdarab nincs megfelelően szabályozva. Emiatt az anyagellenőrzés és a folyamatellenőrzés az egyedi fémgyártás fontos részei.
Anyagösszetétel ellenőrzése
Az anyagminőség ellenőrzése segít megbizonyosodni arról, hogy a kiválasztott nyersanyag megfelel a megadott műszaki követelményeknek.
Az optikai emissziós spektrometria (OES), ahol rendelkezésre áll és alkalmazható, használható a fémes anyagok kémiai összetételének elemzésére.
Az anyagdokumentáció, beleértve a vonatkozó malomvizsgálati tanúsítványokat és anyagvizsgálati jelentéseket, további információkkal szolgálhat az anyagspecifikációkról és a gyártási tételekről.
Méretvizsgálat és metrológia
Koordináta mérőgépek (CMM), optikai profilprojektorok, digitális mérőműszerek és felületi érdességmérők használhatók a különböző alkatrészek jellemzőinek vizsgálatára.
Az ellenőrzési követelmények a következőket tartalmazhatják:
- Kritikus méretek és megmunkálási tűrések.
- Furatok helyzete és geometriai összefüggései.
- Laposság és merőlegesség.
- Felületi érdesség.
- Menetméretek és szerelési felületek.
Az ellenőrzési módszert az alkatrész geometriája, a tűréskövetelmények és a vonatkozó rajzi specifikációk alapján kell kiválasztani.
Mechanikai és felületi vizsgálat
Az anyagtól és a tervezett alkalmazástól függően a további vizsgálatok magukban foglalhatják a keménységmérést, a szakítóvizsgálatot, a bevonat vastagságának ellenőrzését és a sóspray-korróziós vizsgálatot.
Nyomástartó alkatrészek esetében a vonatkozó termékspecifikációk és vizsgálati eljárások szerint hidrosztatikus nyomásvizsgálat is szükséges lehet.
Ezek az ellenőrzések a méretellenőrzésen túl további bizonyítékot szolgáltatnak az anyagok és alkatrészek teljesítményére.
Minőségi nyilvántartás és a termelés nyomon követhetősége
A dokumentált minőségellenőrzést igénylő OEM-projektek esetében a vonatkozó ellenőrzési feljegyzések támogathatják a gyártás elfogadását és nyomon követhetőségét.
A projekt követelményeitől függően a dokumentáció a következőket tartalmazhatja:
- Anyagvizsgálati jelentések (MTR).
- Első cikk-ellenőrzési (FAI) jelentések.
- Méretvizsgálati jegyzőkönyvek.
- Megfelelőségi tanúsítványok (CoC).
- Alkalmazható mechanikai és felületkezelési vizsgálati jegyzőkönyvek.
A konkrét dokumentációs csomagról a projekt értékelési szakaszában kell megállapodni.
5. A teljes tulajdonlási költség értékelése a fémalkatrészek gyártásában
A választás a megmunkálás, a kovácsolás és aöntvénynem szabad kizárólag egy egyedi gyártási művelet jegyzett egységárán alapulnia.
Az ipari OEM-projektek esetében a teljes tulajdonlási költség (TCO) szélesebb perspektívát kínál, figyelembe véve a teljes gyártási és szállítási folyamathoz kapcsolódó költségeket.
Számos tényező befolyásolja a teljes gyártási költséget.
Anyagfelhasználás
Egy összetett alkatrész közvetlenül szilárd alapanyagból történő megmunkálása jelentős anyagleválasztást eredményezhet, különösen akkor, ha a kész alkatrész szabálytalan külső profillal rendelkezik.
A hálóhoz közeli formázás csökkentheti az eltávolítandó felesleges anyag mennyiségét, az alkatrész geometriától és a kiválasztott eljárástól függően.
A magasabb beszerzési költségű anyagok esetében az anyagfelhasználás javítása jelentős termelési megtakarítást eredményezhet.
Megmunkálási idő és másodlagos műveletek
Egy megfelelő kovácsolt vagy öntött nyersdarabbal rendelkező alkatrész kevesebb megmunkálási műveletet igényelhet, mint a teljes egészében tömör alapanyagból előállított alkatrész.
A csökkentett anyagleválasztás segíthet lerövidíteni a megmunkálási ciklusokat és javítani a berendezés kihasználtságát.
A tényleges előny azonban a nyersdarab pontosságától, a megmunkálási ráhagyásoktól, az alkatrészek bonyolultságától és a szükséges simítási műveletek számától függ.
Szerszám beruházási és termelési mennyiség
A kovácsolószerszámok és öntőformák kezdeti szerszámozási költségekkel járnak, amelyeket figyelembe kell venni a gyártási módszer kiválasztásakor.
Kis mennyiségek vagy gyakran változó konstrukciók esetén a közvetlen CNC megmunkálás gazdaságosabb lehet, mivel általában kevésbé speciális alakítószerszámot igényel.
Ismételt gyártás vagy nagyobb mennyiségek esetén,kovácsolásés az öntés költséghatékonyabbá válhat, ha a szerszámköltségeket több termelési egység között meg lehet osztani.
Minőségi költségek és az ellátási lánc koordinációja
A minőséggel kapcsolatos költségek túlmutathatnak magának az ellenőrzésnek az árán. Az utómunkálatok, az elutasított alkatrészek, a késedelmes szállítások, az ismételt szállítás és a további beszállítói koordináció befolyásolhatja a projekt teljes költségét.
Az alakítási, megmunkálási és ellenőrzési követelmények integrált gyártási elrendezésen keresztül történő összehangolása segíthet csökkenteni a kommunikációs hézagokat és javítani a folyamatok konzisztenciáját.
Végső soron a legmegfelelőbb gyártási mód az anyag, a geometria, a méretpontosság, a rendelési mennyiség, a szerszámbefektetés és a szállítási ütemezés együttes követelményeitől függ.
6. Az integrált alakítás és megmunkálás ipari alkalmazásai
A hálóhoz közeli alakformálás és a CNC-simítás kombinációja számos ipari alkalmazásnál releváns, ahol az alkatrészgeometriát, a mechanikai teljesítményt és a méretpontosságot együtt kell figyelembe venni.
Hidraulikus és folyékony energiaellátó rendszerek
A hidraulikus szeleptestek, elosztótömbök, szivattyúalkatrészek és folyadékcsatlakozók kovácsolt vagy öntött nyersdarabokat igényelhetnek, majd a belső járatok, szerelőfelületek és menetes csatlakozók precíziós megmunkálását követik.
Autóipari és terepjáró berendezések
A felfüggesztési alkatrészek, a kormányzáshoz kapcsolódó alkatrészek, a hajtáslánc-csatlakozások és a szerkezeti szerelvények előnyösek lehetnek a CNC-kikészítéssel kombinált kovácsolási eljárásokban a szükséges mechanikai és méretbeli jellemzők elérése érdekében.
Tengerészeti és ipari hardver
Az egyedi tengeri szerelvények, rozsdamentes acél csatlakozók, rögzítőelemek és mechanikus hardverek öntést vagy kovácsolást tartalmazhatnak, amelyet megmunkálás és megfelelő felületkezelés követ.
Ipari szivattyúk és szelepek
A szivattyúházak, szelepalkatrészek, járókerekek és folyadékvezérlő alkatrészek gyakran összetett belső és külső geometriákat foglalnak magukban. Az öntési, kovácsolási és megmunkálási folyamatok kiválasztása az anyagspecifikációktól, a nyomáskövetelményektől és az alkatrészek kialakításától függ.
Ipari gépek és automatizálás
A mechanikus csatlakozók, berendezéstartók, precíziós házak és sebességváltó-alkatrészek szerkezeti és funkcionális követelményeiktől függően eltérő gyártási folyamatokat igényelhetnek.
A megfelelő gyártási útvonal kiválasztása a hosszú távú termeléshez
Nincs egyetlen gyártási eljárás, amely minden egyedi fémkomponenshez megfelelne.CNC megmunkálásrugalmasságot és méretszabályozást kínál, a kovácsolás kedvező mechanikai tulajdonságokat biztosít a teherhordó alkatrészek számára, az öntvény pedig olyan összetett geometriákhoz fér hozzá, amelyek egyébként kiterjedt anyagleválasztást igényelhetnek.
A mérnöki kihívás annak meghatározása, hogy ezek a folyamatok hogyan működhetnek együtt a szükséges komponens-teljesítmény elérése érdekében, miközben a gyártási költségeket ellenőrizni kell.
Ningbo Youlin Trading Co., Ltd.támogatja az egyedi OEM és ODM gyártási projekteket a hálózathoz közeli alakformálás, a CNC precíziós megmunkálás, a mérnöki értékelés és a minőségellenőrzés koordinálásával.
A folyamat-orientált megközelítés révén a vállalat ipari mérnöki csapatokkal együttműködve értékeli az alkatrészterveket, kiválasztja a megfelelő gyártási módszereket, és támogatja a gyártást a kezdeti mintáktól az ismételt gyártásig.
A Ningbo Youlin Trading Co., Ltd.-ről
A Ningbo Youlin Trading Co., Ltd. egy kínai székhelyű precíziós gyártási és mérnöki megoldások szolgáltatója, amely Ningboban, Zhejiang tartományban található.
A cég az egyedi OEM és ODM fém és műanyag alkatrészekre összpontosít, a gyártási szolgáltatások pedig kiterjednek a CNC megmunkálásra, a precíziós kovácsolásra, az egyedi öntésre, a lemezgyártásra és a kapcsolódó gyártási folyamatokra.
A Ningbo Youlin nemzetközi ipari ügyfelekkel dolgozik egyedi alkatrészgyártási projekteken, mérnöki kommunikációt, gyártáskoordinációt és minőségellenőrzési támogatást nyújtva.
Műszaki megkeresések és projektértékelés
Az egyedi fémalkatrészek gyártása iránt érdeklődő mérnökcsapatok elkészíthetik 2D mérnöki rajzaikat, 3D CAD modelljeiket, anyagspecifikációikat és becsült gyártási mennyiségeiket a műszaki értékeléshez.
Az általánosan elfogadott rajz- és modellformátumok közé tartozik a STEP, az IGES és a DWG.
A gyártási képességekkel és az OEM/ODM projekttámogatással kapcsolatos további információkért látogasson el a hivatalos weboldalra:
Hivatalos honlap: https://www.nbyoolins.com
Gyártási alapszolgáltatások:CNC precíziós megmunkálás, zárt szerszámos kovácsolás, befektetésÖntvény, présöntés, fémlemez gyártás és egyedi fém alkatrészek.
Copyright © 2026 Ningbo Youlin Trading Co., Ltd. Minden jog fenntartva.